 您现在的位置:
友情链接 / links
亨特乐思龙铝单板公司版权所有
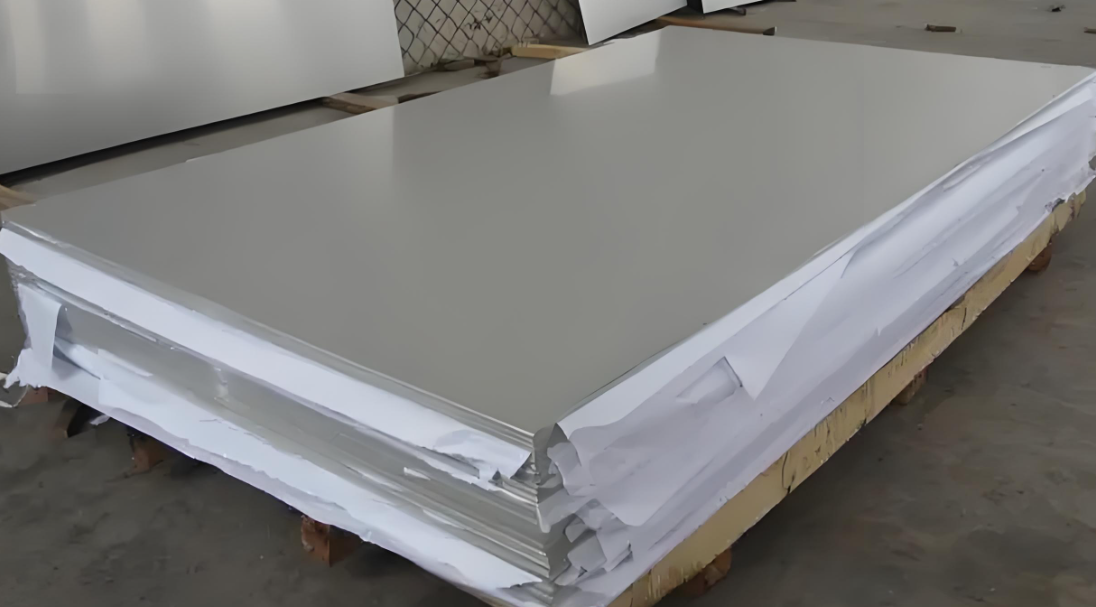
铝板的质量控制贯穿于熔铸、热轧、冷轧、精整、表面处理及包装发货的全过程。由于铝板应用领域极广(如建筑幕墙、交通运输、电子消费品、模具等),不同领域对质量要求的侧重点不同,但核心控制要点可归纳为以下几个维度:
一、 化学成分与内部组织控制
合金成分精准控制:严格控制主元素含量及杂质元素(如铁、硅、铜等)上限,防止成分偏析导致性能不均或耐腐蚀性下降。
熔体净化与除气:通过精炼、除气(如氩气除气)、过滤(如陶瓷过滤板)去除熔体中的氢气和非金属夹杂物,控制针孔度和夹渣。
晶粒度与组织均匀性:通过控制铸造工艺和均匀化退火,确保铸锭组织均匀,避免后续加工产生粗大晶粒或织构不均。
铸造缺陷控制:严控铸锭的裂纹、缩孔、冷隔、偏析瘤等缺陷。
二、 尺寸与板形精度控制
厚度公差:采用高精度测厚仪(如X射线测厚仪)在线闭环控制,确保纵向和横向厚度均匀,满足不同标准(如国标、美标ASTM)的严苛公差要求。
板形与平直度:通过轧机板形控制系统(AFC)和拉弯矫直机控制浪形、瓢曲。对于建筑幕墙板,平直度要求极高,需控制纵向和横向弯曲度。
宽度与长度公差:精确控制剪切精度,确保对角线偏差在允许范围内(尤其是矩形板)。
不平度与翘曲:精整工序需控制因残余应力释放导致的翘曲。
三、 力学性能与物理性能控制
抗拉强度、屈服强度与延伸率:通过控制轧制变形量、退火温度与保温时间(或时效工艺),确保力学性能满足牌号状态要求(如O、H14、H24、T6等)。
硬度均匀性:控制板材全长、全宽范围内的硬度波动,避免局部软点或硬点。
弯曲性能:对于需折弯加工的铝板,需控制其弯曲半径和弯曲后的表面质量(无裂纹)。
四、 表面质量控制
轧制表面缺陷:严控划伤、擦伤、压坑、辊印、松树枝状花纹、乳液斑迹等。
冶金表面缺陷:控制起皮、气泡、夹渣、氧化膜脱落等。
表面处理质量(如阳极氧化、涂装):
预处理:脱脂、碱蚀、中和是否彻底。
氧化膜/涂层厚度:确保膜厚均匀且达到标准(如建筑用阳极氧化膜厚不低于AA15级)。
色差与光泽度:严格控制批次内和批次间的色差,对于涂装板需控制涂层附着力、耐冲击性、耐候性。
清洁度:控制表面残油、残酸、指纹印及水痕。
五、 外观与几何缺陷控制
边部质量:剪切边无毛刺、裂边、边部裂纹;轧制边控制边部增厚和裂边。
表面平整度:无明显的局部凸起或凹陷。
标识清晰度:合金牌号、状态、规格、批次号打印清晰且不易脱落。
六、 特殊性能控制(针对特定用途)
深冲性能:控制制耳率、晶粒度,确保冲压时不出现开裂。
抗疲劳性能:针对交通车辆用板,控制内部缺陷和表面应力集中。
耐腐蚀性能:通过晶间腐蚀、盐雾试验等检测,控制合金成分和热处理工艺。
导电/导热性能:针对电子散热领域,严格控制成分和杂质。
七、 包装与储运质量控制
防潮防湿:采用防潮纸、塑料膜密封包装,放置干燥剂,防止运输过程中产生水痕腐蚀。
防机械损伤:板间放置衬纸,木托架稳固,避免运输途中划伤和变形。
防指纹与污染:操作人员需戴手套,避免直接接触板面。
标识与追溯:包装标识清晰,包含合金牌号、状态、规格、重量、生产日期、批次号,确保可追溯性。
八、 检测与试验手段
在线检测:测厚仪、板形仪、表面缺陷检测系统(如CCD视觉检测)。
实验室检测:光谱分析(成分)、拉伸试验机(力学性能)、金相显微镜(组织)、盐雾试验箱(耐腐蚀)、杯突试验机(成型性)、色差仪(外观)。
总结
铝板质量控制的核心在于**“成分是基础、板形是关键、表面是脸面、性能是保障”**。企业需建立从原材料入厂、过程控制到成品出厂的全流程质量追溯体系,并结合SPC(统计过程控制)和在线检测技术,实现质量的稳定与提升。

关注微信
亨特乐思龙铝单板公司版权所有